
प्रयुक्त रिएक्टर निरीक्षण चेकलिस्ट एक संरचित मूल्यांकन प्रोटोकॉल है जो खरीद या पुनः चालू करने से पहले पूर्व-स्वामित्व वाले प्रक्रिया पोत की यांत्रिक अखंडता, नियामक अनुपालन और परिचालन तत्परता को सत्यापित करता है।.
यह मार्गदर्शिका खरीद से पहले जोखिम मूल्यांकन, मुख्य निरीक्षण चरण और दृश्य तकनीकें, विभिन्न अधिकार क्षेत्रों में सुरक्षा और अनुपालन मानक, सामग्री और सतह की स्थिति का मूल्यांकन, प्रदर्शन परीक्षण विधियां, निरीक्षक की योग्यताएं और निरीक्षण के बाद के दस्तावेज़ीकरण को कवर करती है।.
खरीद से पहले किया गया निरीक्षण खरीदारों को अनदेखे जंग, वेल्डिंग की कमजोर अखंडता और गैर-अनुरूप दबाव रेटिंग से बचाता है जो सुविधा ऑडिट के दौरान विनाशकारी विफलताओं या नियामक उल्लंघनों का कारण बन सकते हैं।.
कोर निरीक्षण चरणों में 24 इंच (600 मिमी) के भीतर प्रत्यक्ष दृश्य अवलोकन, दुर्गम आंतरिक भागों के लिए बोरोस्कोप के माध्यम से दूरस्थ दृश्य निरीक्षण और सामग्री परीक्षण रिपोर्ट, वेल्डिंग प्रक्रिया विनिर्देश और राष्ट्रीय बोर्ड पंजीकरण को कवर करने वाले दस्तावेज़ों की समीक्षा शामिल है।.
लागू मानकों में 15 पीएसआई (1.03 बार) से ऊपर के बर्तनों के लिए एएसएमई सेक्शन VIII डिवीजन 1, यूरोपीय संघ के बाजारों में 0.5 बार से अधिक के उपकरणों के लिए पीईडी 2014/68/ईयू, विस्फोटक वातावरण के लिए एटीईएक्स 2014/34/ईयू और यूरोपीय और यूनाइटेड किंगडम के अनुरूपता के लिए सीई या यूकेसीए मार्किंग शामिल हैं।.
निर्माण के प्रकार के अनुसार सामग्री का मूल्यांकन भिन्न होता है: कांच की परत वाले रिएक्टरों के लिए डीआईएन 28063 के अनुसार 20,000 वोल्ट पर स्पार्क परीक्षण की आवश्यकता होती है, जबकि 316 एल स्टेनलेस स्टील या हैस्टेलॉय सी-276 में मिश्र धातु के पात्र अल्ट्रासोनिक मोटाई माप और संक्षारण दर गणना पर निर्भर करते हैं।.
1.3 गुना एमएडब्ल्यूएपी पर हाइड्रोस्टैटिक दबाव परीक्षण के माध्यम से प्रदर्शन सत्यापन, तरल प्रवेशक परीक्षण और अल्ट्रासोनिक परीक्षण जैसी एनडीटी विधियों के साथ मिलकर, कमीशनिंग से पहले संरचनात्मक अखंडता की पुष्टि करता है।.
एपीआई 510 प्रमाणन और एएसएनटी प्रमाण पत्र रखने वाले योग्य निरीक्षकों को मूल्यांकन करना चाहिए, और निष्कर्षों को मानकीकृत रिपोर्टों में दर्ज किया जाना चाहिए जो पूर्वानुमानित रखरखाव शेड्यूलिंग और बहु-क्षेत्रीय अनुपालन का समर्थन करती हैं।.
किसी प्रयुक्त रिएक्टर को खरीदने से पहले उसका निरीक्षण करना क्यों महत्वपूर्ण है?
किसी प्रयुक्त रिएक्टर को खरीदने से पहले उसका निरीक्षण करना महत्वपूर्ण है क्योंकि इससे छिपे हुए दोषों का पता चलता है, नियामकीय अनुपालन की पुष्टि होती है और यह सुनिश्चित होता है कि रिएक्टर आपकी प्रक्रिया संबंधी आवश्यकताओं को सुरक्षित रूप से पूरा कर सकता है। नीचे दिए गए उपखंड निरीक्षण न करने के जोखिमों और गहन मूल्यांकन से सुरक्षा और दक्षता में सुधार कैसे होता है, इस बारे में जानकारी देते हैं।.
रिएक्टर निरीक्षण न कराने से क्या जोखिम जुड़े हैं?
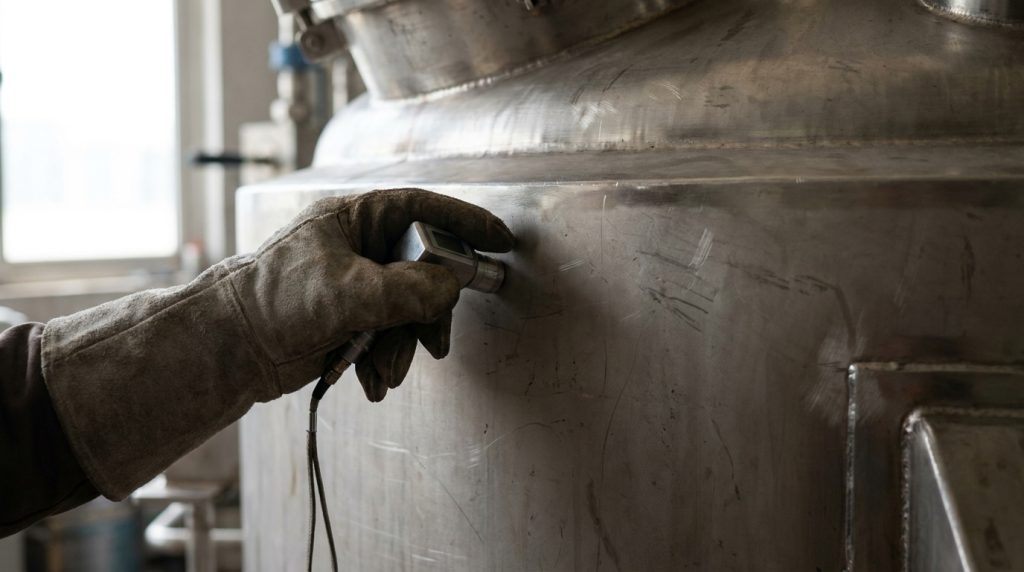
रिएक्टर निरीक्षण न कराने से जुड़े जोखिमों में जंग का पता न चलना, वेल्ड की अखंडता में कमी, गैर-अनुरूप दबाव रेटिंग और यांत्रिक विफलताएं शामिल हैं जो विनाशकारी दुर्घटनाओं का कारण बन सकती हैं। 15 PSI (1.03 बार) से अधिक दबाव पर चलने वाले वेसल ASME सेक्शन VIII और प्रेशर इक्विपमेंट डायरेक्टिव (PED) 2014/68/EU जैसे सख्त कोड के अंतर्गत आते हैं। उचित निरीक्षण के बिना, तनाव संक्षारण दरार या आंतरिक क्षरण जैसी खराबी की प्रक्रियाएं तब तक अनदेखी रह सकती हैं जब तक कि संचालन के दौरान कोई विफलता न हो जाए। खरीदारों को ऐसे उपकरण प्राप्त करने का भी जोखिम होता है जिनमें दस्तावेज अधूरे या जाली हों, जिससे अनुपालन में कमियां पैदा होती हैं जिन्हें नियामक सुविधा ऑडिट के दौरान उजागर करेंगे। खरीद इंजीनियरों के लिए, वित्तीय जोखिम खरीद मूल्य से कहीं अधिक होता है और इसमें अनियोजित डाउनटाइम, पर्यावरणीय सुधार और संभावित देयता शामिल होती है।.
निरीक्षण से प्रक्रिया की सुरक्षा और दक्षता में कैसे सुधार हो सकता है?
निरीक्षण से घिसावट के पैटर्न की पहचान करके, आयामी सहनशीलता को सत्यापित करके और यह सुनिश्चित करके कि सभी घटक डिज़ाइन मापदंडों के भीतर कार्य कर रहे हैं, प्रक्रिया सुरक्षा और दक्षता में सुधार किया जा सकता है। इंजीनियरिंग स्किल्स अकादमी द्वारा वर्णित एपीआई 510 प्रमाणन, दबाव पात्र सुरक्षा प्रबंधन के लिए एक संपूर्ण प्रणाली प्रदान करता है, जिसके लिए निरीक्षण गतिविधियों, संक्षारण दरों और मोटाई मापों के ज्ञान की आवश्यकता होती है। यह व्यवस्थित दृष्टिकोण चालू होने से पहले ही समस्याओं का पता लगा लेता है।.
खरीद से पहले निरीक्षण करने से सुरक्षा के क्षेत्र में निम्नलिखित विशिष्ट लाभ प्राप्त होते हैं:
- यह सुनिश्चित करना कि वाल्व सीधे कांच के नोजल पर न लगे हों, क्योंकि इससे यांत्रिक तनाव के कारण विफलताएं हो सकती हैं।.
- यह सुनिश्चित करना कि पंप के आंतरिक भाग में कोई ठोस पदार्थ न हो जो रुकावट पैदा करे, सील को खराब करे और आंतरिक फिटिंग को नुकसान पहुंचाए।.
- इच्छित परिचालन दबाव के लिए न्यूनतम अनुमेय मानों के विरुद्ध शेष दीवार की मोटाई का सत्यापन करना।.
- यह सुनिश्चित करना कि एजिटेशन सिस्टम के घटक रिएक्टर के टॉर्क और लोड विनिर्देशों के अनुरूप हों।.
खरीद से पहले इन कारकों की पुष्टि हो जाने पर, रिएक्टर बिना किसी महंगे बदलाव या सुरक्षा संबंधी घटना के आपकी प्रक्रिया में आसानी से एकीकृत हो जाता है। जोखिमों और दक्षता में होने वाले लाभों के स्थापित हो जाने के बाद, अगले खंड में मुख्य निरीक्षण चरणों का विस्तृत विवरण दिया गया है।.
किसी प्रयुक्त रिएक्टर के निरीक्षण में मुख्य चरण क्या हैं?
प्रयुक्त रिएक्टर निरीक्षण के मुख्य चरण दृश्य निरीक्षण, आंतरिक घटकों का मूल्यांकन और दस्तावेज़ समीक्षा हैं। प्रत्येक चरण अलग-अलग विफलता प्रकारों और अनुपालन आवश्यकताओं को लक्षित करता है।.
दृश्य निरीक्षण की कौन सी तकनीकें सबसे प्रभावी हैं?
दृश्य निरीक्षण की सबसे प्रभावी तकनीकों में प्रत्यक्ष अवलोकन, दूरस्थ दृश्य निरीक्षण (आरवीआई) और कोटिंग-विशिष्ट परीक्षण विधियाँ जैसे स्पार्क परीक्षण शामिल हैं। विश्वसनीय दोष पहचान के लिए प्रत्यक्ष अवलोकन में सतह से 24 इंच (600 मिमी) की निकटता और कम से कम 30 डिग्री का देखने का कोण आवश्यक होता है।.
एनडीई लैब्स के अनुसार, बोरोस्कोप का उपयोग करके दूरस्थ दृश्य निरीक्षण ट्यूबों और पाइप बेंड जैसी आंतरिक सतहों की जांच के लिए आवश्यक है। बोरोस्कोप के सिरे पर एक एकीकृत प्रकाश स्रोत होता है और इसमें अक्सर ऑन-स्क्रीन माप के लिए सॉफ़्टवेयर शामिल होता है, जिससे यह उन क्षेत्रों के लिए महत्वपूर्ण हो जाता है जहां प्रत्यक्ष दृष्टि रेखा नहीं पहुंच पाती है।.
ग्लास-लाइन्ड रिएक्टरों के लिए, गुणवत्ता सत्यापन DIN 28063 मानकों के अनुसार किया जाता है, जो निम्नलिखित निर्दिष्ट करते हैं:
- कांच की परत की सतह का दृश्य निरीक्षण
- कोटिंग की मोटाई का नियंत्रण, 1.0 से 2.2 मिमी (0.039 से 0.087 इंच) के बीच सत्यापित किया गया।
- ग्लास लगाने के बाद 20,000V पर स्पार्क परीक्षण करके पिनहोल या कोटिंग में दरारों का पता लगाना।
किन आंतरिक घटकों पर विशेष ध्यान देने की आवश्यकता है?
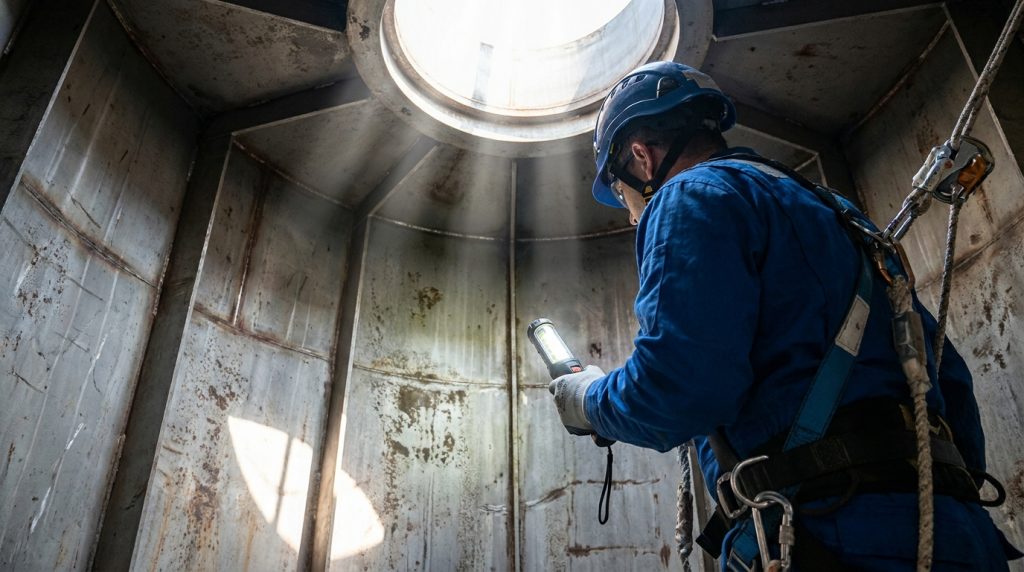
आंतरिक घटकों में जिन पर विशेष ध्यान देने की आवश्यकता है, वे हैं एजिटेटर असेंबली, बैफल, डिप ट्यूब, नोजल कनेक्शन और वे सतहें जहाँ संक्षारण केंद्रित होता है। स्ट्रेस कोरोजन क्रैकिंग (एससीसी) रिएक्टर के आंतरिक भागों के क्षरण का एक प्रमुख कारण है, जिसके लिए प्रासंगिक जांच आवश्यकताएं अमेरिकी परमाणु नियामक आयोग के एमआरपी-227 और एमआरपी-228 में परिभाषित हैं।.
आंतरिक सतहों पर वेल्डिंग करते समय गड्ढों, कटाव के पैटर्न और ऊष्मा-प्रभावित क्षेत्र की खराबी का मूल्यांकन किया जाना चाहिए। एजिटेटर शाफ्ट सील और मैकेनिकल सील सतहों का सावधानीपूर्वक मापन किया जाना चाहिए, क्योंकि घिसी हुई सीलें संदूषण और प्रक्रिया की अखंडता को प्रभावित करती हैं।.
रिएक्टर के दस्तावेज़ीकरण और इतिहास के संबंध में किन बातों की जाँच की जानी चाहिए?
रिएक्टर के दस्तावेज़ीकरण और इतिहास की जाँच से मूल डिज़ाइन आधार, रखरखाव रिकॉर्ड और नियामक अनुपालन की पुष्टि होनी चाहिए। आवश्यक दस्तावेज़ों में शामिल हैं:
- राष्ट्रीय बोर्ड पंजीकरण पत्र (या समकक्ष CE/PED दस्तावेज़)
- मूल बैच या लॉट से संबंधित सामग्री परीक्षण रिपोर्ट (एमटीआर)
- एएसएमई सेक्शन IX के अनुसार वेल्डिंग प्रक्रिया विनिर्देश (डब्ल्यूपीएस) प्रमाणित।
- पिछली जांच और एनडीटी रिपोर्ट
- इंजीनियरिंग अनुमोदन सहित मरम्मत और संशोधन के रिकॉर्ड
परिचालन इतिहास संचयी तापीय चक्रों, संक्षारक माध्यमों के संपर्क और प्रक्रिया में उत्पन्न होने वाली किसी भी गड़बड़ी को दर्शाता है जिससे पात्र की अखंडता प्रभावित हो सकती है। सत्यापित दस्तावेज़ों के बिना, शेष सेवा जीवन का निर्धारण करना या ASME, PED 2014/68/EU या CE चिह्नों के अनुपालन की पुष्टि करना काफी कठिन हो जाता है।.
बुनियादी निरीक्षण चरणों के स्थापित हो जाने के बाद, लागू सुरक्षा और अनुपालन मानक यह परिभाषित करते हैं कि उन निरीक्षणों में क्या सत्यापित किया जाना चाहिए।.
प्रयुक्त रिएक्टरों के निरीक्षण पर कौन से सुरक्षा और अनुपालन मानक लागू होते हैं?
प्रयुक्त रिएक्टरों के निरीक्षण हेतु सुरक्षा एवं अनुपालन मानकों में ASME खंड VIII, प्रेशर इक्विपमेंट डायरेक्टिव (PED) 2014/68/EU, CE मार्किंग, UKCA मार्किंग तथा ATEX 2014/34/EU शामिल हैं। नीचे दिए गए उपखंडों में यह बताया गया है कि उद्योग-विशिष्ट नियम किस प्रकार चेकलिस्ट को आकार देते हैं और किन पर्यावरणीय कारकों के सत्यापन की आवश्यकता होती है।.
उद्योग-विशिष्ट नियम चेकलिस्ट को कैसे प्रभावित करते हैं?
उद्योग-विशिष्ट नियम चेकलिस्ट को प्रभावित करते हैं क्योंकि वे अनिवार्य निरीक्षण अंतराल, दस्तावेज़ीकरण आवश्यकताओं और स्वीकार्य परिचालन सीमाओं को परिभाषित करते हैं जो क्षेत्राधिकार और अनुप्रयोग के अनुसार भिन्न होते हैं।.
प्रयुक्त रिएक्टरों के निरीक्षण को नियंत्रित करने वाले प्रमुख मानकों में निम्नलिखित शामिल हैं:
- ASME सेक्शन VIII डिवीजन 1 उन प्रेशर वेसल्स को नियंत्रित करता है जो 15 PSI (1.03 बार) से ऊपर काम करते हैं, जिसके लिए हाइड्रोस्टैटिक टेस्ट प्रेशर कम से कम अधिकतम अनुमेय कार्यशील दबाव (MAWP) का 1.3 गुना होना आवश्यक है।.
- पीईडी 2014/68/ईयू यूरोपीय संघ के सदस्य राज्यों में 0.5 बार (7.25 पीएसआई) से अधिक अधिकतम अनुमेय दबाव वाले दबाव उपकरणों पर लागू होता है।.
- ATEX 2014/34/EU संभावित विस्फोटक वातावरण में उपयोग किए जाने वाले उपकरणों को विनियमित करता है, जिसमें विद्युत और यांत्रिक दोनों उपकरण शामिल हैं।.
- CE मार्किंग और UKCA मार्किंग क्रमशः यूरोपीय और यूनाइटेड किंगडम के बाजारों के लिए अनुरूपता मूल्यांकन की पुष्टि करते हैं।.
- एपीआई 510 और एपीआई 650/620 सेवा में मौजूद दबाव पात्रों के लिए निरीक्षण प्रोटोकॉल स्थापित करते हैं।.
ओक रिज नेशनल लेबोरेटरी द्वारा प्रकाशित एक विश्लेषण के अनुसार, वर्तमान नियम और दिशानिर्देश अभी तक समग्र समीक्षा नहीं करते हैं, और अतिरिक्त अंतरराष्ट्रीय मानकों के सामंजस्य की आवश्यकता है। कई अधिकारक्षेत्रों में काम करने वाले खरीदारों के लिए, इसका अर्थ है यह सत्यापित करना कि प्रत्येक प्रयुक्त रिएक्टर लागू क्षेत्रीय कोड को पूरा करता है, न कि केवल उसके मूल निर्माण मानक को।.
किन पर्यावरणीय या उत्सर्जन कारकों के सत्यापन की आवश्यकता है?
पर्यावरण या उत्सर्जन संबंधी जिन कारकों के सत्यापन की आवश्यकता होती है उनमें वाष्पशील कार्बनिक यौगिक (VOC) का नियंत्रण, सील और नोजल पर अनियंत्रित उत्सर्जन नियंत्रण और स्थानीय वायु गुणवत्ता या अपशिष्ट जल निर्वहन परमिट का अनुपालन शामिल है।.
पर्यावरण सत्यापन के लिए चेकलिस्ट में निम्नलिखित आइटम शामिल हैं:
- अनियंत्रित उत्सर्जन को रोकने के लिए एजिटेटर शाफ्ट, मैनवे और वाल्व पैकिंग पर सील की अखंडता सुनिश्चित करना आवश्यक है।.
- स्थानीय नियमों के अनुसार वेंट सिस्टम का स्क्रबर, कंडेंसर या थर्मल ऑक्सीडाइज़र के साथ संगत होना आवश्यक है।.
- ऊष्मा स्थानांतरण तरल पदार्थों को ले जाने वाले रिएक्टर जैकेटों के लिए द्वितीयक संरोधन की पर्याप्तता।.
- सामग्री अनुकूलता संबंधी दस्तावेज यह पुष्टि करते हैं कि पात्र विनियमित पदार्थों को बिना किसी गिरावट के सुरक्षित रूप से संभाल सकता है।.
खरीद इंजीनियरों को यह सुनिश्चित करना चाहिए कि रिएक्टर के मूल डिज़ाइन में उत्सर्जन निगरानी पोर्ट और नमूना कनेक्शन की व्यवस्था हो। निरीक्षण के दौरान इन कारकों को नज़रअंदाज़ करने से अक्सर स्थापना के बाद महंगे सुधार करने पड़ते हैं, विशेष रूप से फार्मास्युटिकल और फाइन केमिकल अनुप्रयोगों में जहां पर्यावरणीय परमिटों पर सख्त सीमाएं लागू होती हैं।.
आप रिएक्टर की सामग्रियों और सतहों की स्थिति का आकलन कैसे कर सकते हैं?
आप संक्षारण के संकेतों की जांच करके, दीवार की मोटाई मापकर और कोटिंग की अखंडता का मूल्यांकन करके रिएक्टर सामग्री और सतहों की स्थिति का आकलन कर सकते हैं। निम्नलिखित उपखंड क्षरण के संकेतों और कांच-लेपित बनाम मिश्र धातु मूल्यांकन विधियों को कवर करते हैं।.
संक्षारण या सामग्री के क्षरण के क्या संकेत होते हैं?
जंग लगने या सामग्री के खराब होने के संकेत निम्नलिखित हैं:
- गीली सतहों पर गड्ढे बन जाना, जो 316L या 304 स्टेनलेस स्टील में छोटी गुहाओं के रूप में दिखाई देते हैं।
- रासायनिक हमले का संकेत देने वाले रंग परिवर्तन या दाग के निशान
- तनाव संक्षारण दरार (एससीसी), विशेष रूप से वेल्ड ऊष्मा-प्रभावित क्षेत्रों में
- अल्ट्रासोनिक मोटाई माप के माध्यम से दीवार की मोटाई में कमी का पता लगाया जा सकता है।
- नोजल फ्लैंज, गैस्केट सीट और बैफल अटैचमेंट के आसपास दरार संक्षारण
अमेरिकी परमाणु नियामक आयोग के अनुसार, तनाव संक्षारण दरारें रिएक्टर के आंतरिक भागों के क्षरण का एक प्रमुख कारण हैं, और इससे संबंधित जांच आवश्यकताएं एमआरपी-227 और एमआरपी-228 में परिभाषित हैं। ये प्रोटोकॉल निरीक्षकों को यह मार्गदर्शन देते हैं कि दरारें कहाँ सबसे अधिक होने की संभावना है और कितनी बार जांच होनी चाहिए।.
हैस्टेलॉय C-276 से बने प्रयुक्त बैच रिएक्टरों के लिए, संक्षारण प्रतिरोध स्वाभाविक रूप से अधिक होता है, लेकिन निरीक्षकों को यह सुनिश्चित करना चाहिए कि पिछली प्रक्रिया में उपयोग की गई रासायनिक संरचना मिश्र धातु की डिज़ाइन सीमाओं से अधिक न हो। ऐतिहासिक मोटाई मापों से संक्षारण दरों का दस्तावेजीकरण करने से शेष सेवा जीवन का सटीक अनुमान लगाने में मदद मिलती है।.
ग्लास-लाइन्ड रिएक्टरों और अलॉय रिएक्टरों का मूल्यांकन कैसे किया जाना चाहिए?
आपको प्रत्येक सामग्री की विफलता के तरीकों के अनुरूप अलग-अलग निरीक्षण मानदंडों का उपयोग करके ग्लास-लाइन वाले और मिश्र धातु रिएक्टरों का मूल्यांकन करना चाहिए।.
ग्लास-लाइन वाले रिएक्टर ज़रूरत होना:
- कांच की परत पर चिप्स, दरारें या छिलने की उपस्थिति की दृश्य जांच करना।
- लाइनिंग में पिनहोल दोषों का पता लगाने के लिए DIN 28063 मानकों के अनुसार 20,000V पर स्पार्क परीक्षण किया जाता है।
- कोटिंग की मोटाई का सत्यापन, जो 1.0 और 2.2 मिमी (0.039 से 0.087 इंच) के बीच होनी चाहिए।
मिश्र धातु रिएक्टर (316L स्टेनलेस स्टील, हेस्टेलॉय C-276) के लिए आवश्यकता है:
- कई ग्रिड बिंदुओं पर अल्ट्रासोनिक मोटाई माप
- वेल्ड पर डाई पेनिट्रेंट या चुंबकीय कण परीक्षण
- मूल बैच/लॉट नंबरों से संबंधित सामग्री परीक्षण रिपोर्टों (एमटीआर) की समीक्षा
कांच की परतें धीरे-धीरे पतली होने के बजाय यांत्रिक प्रभाव या ऊष्मीय झटके से खराब होती हैं, इसलिए अदृश्य क्षति का पता लगाने के लिए स्पार्क परीक्षण आवश्यक है। मिश्र धातु के पात्र अधिक अनुमानित रूप से खराब होते हैं, जिससे मोटाई के क्रमिक मापों से संक्षारण दर की गणना की जा सकती है। विफलता व्यवहार में यह अंतर सीधे तौर पर प्रभावित करता है कि आगे कौन से प्रदर्शन परीक्षण लागू होंगे।.
रिएक्टर के प्रदर्शन का परीक्षण करने के लिए सर्वोत्तम पद्धतियाँ क्या हैं?
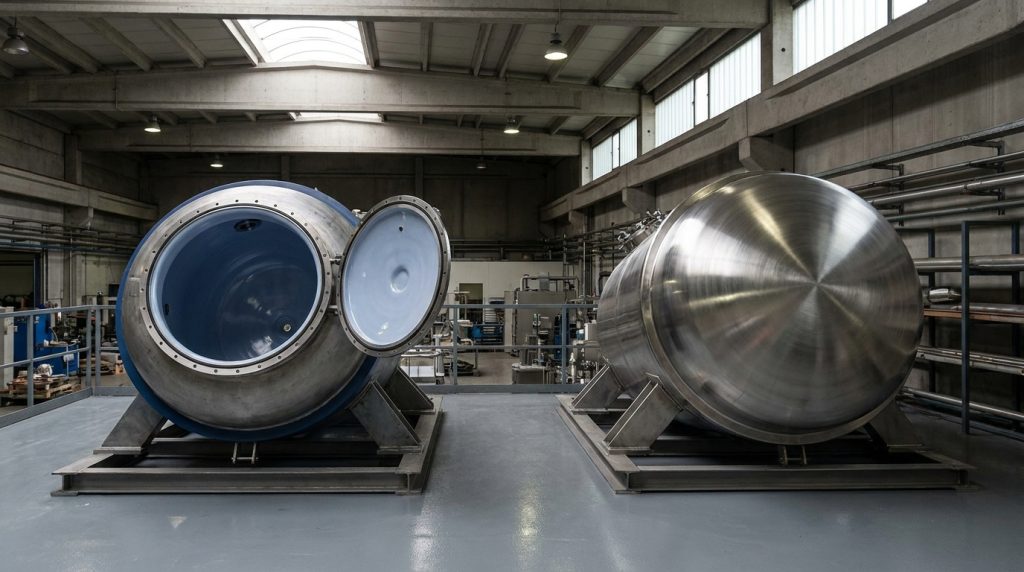
रिएक्टर के प्रदर्शन के परीक्षण के लिए सर्वोत्तम पद्धतियों में हाइड्रोस्टैटिक या न्यूमेटिक प्रेशर टेस्टिंग, लीक डिटेक्शन और नॉन-डिस्ट्रक्टिव टेस्टिंग (एनडीटी) विधियाँ शामिल हैं। ये प्रक्रियाएँ चालू करने से पहले संरचनात्मक अखंडता को सत्यापित करती हैं।.
प्रयुक्त रिएक्टरों पर दबाव और रिसाव परीक्षण कैसे किए जाते हैं?
उपयोग किए गए रिएक्टरों पर दबाव और रिसाव परीक्षण, पात्र को उसके अधिकतम अनुमेय कार्यशील दबाव (MAWP) के एक निर्दिष्ट गुणक तक दबावित करके और उस दबाव को बनाए रखते हुए, दबाव में गिरावट या दिखाई देने वाले रिसावों की निगरानी करके किए जाते हैं। ASME सेक्शन VIII डिवीजन 1 के अनुसार, हाइड्रोस्टैटिक परीक्षण दबाव कम से कम MAWP का 1.3 गुना होना चाहिए।.
हाइड्रोस्टैटिक परीक्षण में दबाव माध्यम के रूप में पानी का उपयोग किया जाता है, जो इसे न्यूमेटिक परीक्षण की तुलना में स्वाभाविक रूप से अधिक सुरक्षित बनाता है क्योंकि पानी विफलता की स्थिति में बहुत कम ऊर्जा संग्रहित करता है। ASME डिजिटल कलेक्शन के अनुसार, संपीड़ित गैस की संचित ऊर्जा के कारण न्यूमेटिक परीक्षणों में उपकरण के चारों ओर एक प्रतिबंधित क्षेत्र की आवश्यकता होती है। प्रयुक्त बैच रिएक्टरों के लिए, निरीक्षकों को वेसल शेल और जैकेट दोनों का अलग-अलग दबाव परिपथों के रूप में परीक्षण करना चाहिए, और प्रत्येक परिपथ को उसके संबंधित डिज़ाइन दबाव पर स्वतंत्र रूप से सत्यापित करना चाहिए।.
कौन सी गैर-विनाशकारी परीक्षण विधियों का उपयोग किया जाना चाहिए?
प्रयुक्त रिएक्टरों पर उपयोग की जाने वाली गैर-विनाशकारी परीक्षण विधियों में निम्नलिखित शामिल हैं:
- दृश्य परीक्षण (वीटी): एएसएनटी दिशानिर्देशों के अनुसार, निरीक्षक सतह से कम से कम 30 डिग्री के देखने के कोण पर 24 इंच (600 मिमी) के भीतर की सतहों का निरीक्षण करते हैं।.
- तरल प्रवेशक परीक्षण (पीटी): छिद्रहीन पदार्थों में दरारें या छिद्रयुक्तता जैसे सतह-विघटन दोषों का पता लगाने के लिए सबसे व्यापक रूप से उपयोग की जाने वाली एनडीटी विधि।.
- अल्ट्रासोनिक परीक्षण (यूटी): यह बर्तन को काटे बिना शेष दीवार की मोटाई को मापता है और सतह के नीचे की खामियों की पहचान करता है।.
- चुंबकीय कण परीक्षण (एमटी): यह लौहचुंबकीय पदार्थों में सतह और सतह के निकट की विसंगतियों का पता लगाता है।.
यांत्रिक एजिटेटर नोजल की क्षमता की पुष्टि करने के लिए विशिष्ट विश्लेषण आवश्यक है, और सीलिंग सतहों के परीक्षण के लिए एक साधन उपलब्ध कराया जाना चाहिए। संभावित विस्फोटक वातावरण के लिए डिज़ाइन किए गए रिएक्टरों के लिए, यूरोपीय संघ-व्यापी ATEX निर्देश (2014/34/EU) यह नियंत्रित करता है कि किन विद्युत और यांत्रिक उपकरणों का उपयोग किया जा सकता है, और NDT के दायरे में अनुपालन सत्यापन को भी शामिल करता है।.
प्रदर्शन परीक्षण पूरा होने के बाद, योग्य निरीक्षक निष्कर्षों को कार्रवाई योग्य दस्तावेज़ में संकलित कर सकते हैं।.
प्रयुक्त रिएक्टरों का निरीक्षण कौन करे?
प्रयुक्त रिएक्टर का निरीक्षण योग्य कर्मियों द्वारा किया जाना चाहिए जिनके पास दबाव पात्र अखंडता, गैर-विनाशकारी परीक्षण और लागू नियमों में प्रमाणित विशेषज्ञता हो। आंतरिक विशेषज्ञों और तृतीय-पक्ष निरीक्षकों के बीच चुनाव कार्यक्षेत्र, वस्तुनिष्ठता आवश्यकताओं और नियामक संदर्भ पर निर्भर करता है।.
क्या आपको अपने आंतरिक विशेषज्ञों पर भरोसा करना चाहिए या तीसरे पक्ष के निरीक्षकों पर?
निरीक्षण के दायरे और आवश्यक स्वतंत्रता के स्तर के आधार पर आपको दोनों के संयोजन पर भरोसा करना चाहिए। आंतरिक विशेषज्ञ आपकी विशिष्ट प्रक्रिया स्थितियों और परिचालन इतिहास से परिचित होते हैं, जिससे आधारभूत आकलन में तेजी आती है। तृतीय-पक्ष निरीक्षक संगठनात्मक पूर्वाग्रह से मुक्त वस्तुनिष्ठ मूल्यांकन प्रदान करते हैं, जो कि बीमा अंडरराइटर और नियामक निकाय अक्सर खरीद-पूर्व उचित परिश्रम के लिए अनिवार्य मानते हैं।.
आपके बेड़े में पहले से मौजूद रिएक्टरों के नियमित स्थिति आकलन के लिए, आंतरिक टीमें कुशलतापूर्वक कार्य कर सकती हैं। बाहरी विक्रेताओं से प्रयुक्त उपकरणों के अधिग्रहण निरीक्षण के लिए, स्वतंत्र तृतीय-पक्ष सत्यापन सौदेबाजी की स्थिति को मजबूत करता है और यह सुनिश्चित करता है कि अनुपालन दस्तावेज़ ASME सेक्शन VIII, PED 2014/68/EU, या UKCA मार्किंग आवश्यकताओं द्वारा शासित सभी क्षेत्राधिकारों में मान्य हों।.
एक निरीक्षक के पास क्या योग्यताएं होनी चाहिए?
एक निरीक्षक के पास दबाव पात्र निरीक्षण और गैर-विनाशकारी परीक्षण विधियों में मान्यता प्राप्त प्रमाणपत्र होने चाहिए। इंजीनियरिंग स्किल्स अकादमी के अनुसार, एपीआई 510 प्रमाणन दबाव पात्र सुरक्षा प्रबंधन के लिए एक संपूर्ण प्रणाली प्रदान करता है, जिसके लिए उम्मीदवारों को निरीक्षण गतिविधियों, संक्षारण दर गणना और मोटाई माप के ज्ञान का परीक्षण करने वाली परीक्षा उत्तीर्ण करनी होती है।.
सत्यापन के लिए आवश्यक मुख्य योग्यताएं निम्नलिखित हैं:
- सेवाकालीन निरीक्षण प्राधिकरण के लिए एपीआई 510 प्रेशर वेसल इंस्पेक्टर प्रमाणन।.
- एसएनटी-टीसी-1ए के तहत एएसएनटी लेवल II या लेवल III प्रमाणन या अल्ट्रासोनिक परीक्षण और तरल प्रवेशक परीक्षण जैसी एनडीटी विधियों के लिए एएसएनटी सेंट्रल सर्टिफिकेशन प्रोग्राम (एसीसीपी) प्रमाणन।.
- एएसएमई सेक्शन VIII डिवीजन 1, पीईडी 2014/68/ईयू और सीई मार्किंग आवश्यकताओं से परिचित होना।.
- जिस प्रकार के रिएक्टर का मूल्यांकन किया जा रहा है, चाहे वह ग्लास-लाइन्ड हो, 316L स्टेनलेस स्टील का हो, या हेस्टेलॉय C-276 से बना हो, उसके निरीक्षण का प्रलेखित अनुभव।.
ACCP एक केंद्रीय प्रमाणन प्रदान करता है जो नियोक्ता-आधारित कार्यक्रमों के विपरीत, निरीक्षक के पास नियोक्ताओं के बीच बना रहता है। एक बार के अधिग्रहण मूल्यांकन के लिए स्वतंत्र निरीक्षकों को नियुक्त करते समय यह सुवाह्यता महत्वपूर्ण है।.
निरीक्षक की योग्यताएं निर्धारित हो जाने के बाद, उचित दस्तावेज़ीकरण यह सुनिश्चित करता है कि निष्कर्ष कार्रवाई योग्य अभिलेखों में परिवर्तित हो जाएं।.
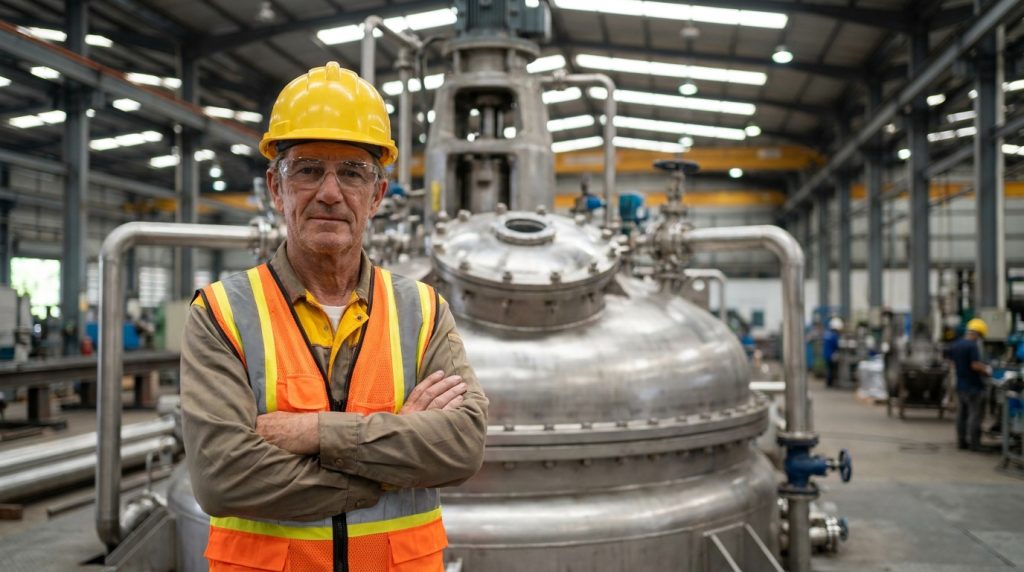
प्रयुक्त रिएक्टर के निरीक्षण के बाद कौन से दस्तावेज़ीकरण और रिपोर्टिंग की जानी चाहिए?
प्रयुक्त रिएक्टर निरीक्षण के बाद सभी निष्कर्षों, मापों और अनुपालन अभिलेखों को संकलित करते हुए संरचित प्रारूपों में दस्तावेज़ीकरण और रिपोर्टिंग की जानी चाहिए। नीचे दिए गए उपखंड परिणामों को रिकॉर्ड करने और साझा करने के तरीके और भविष्य के रखरखाव और नियामक अनुपालन में सहायक डेटा के बारे में जानकारी प्रदान करते हैं।.
निरीक्षण परिणामों को कैसे रिकॉर्ड और साझा किया जाना चाहिए?
निरीक्षण परिणामों को मानकीकृत रिपोर्ट प्रारूपों के माध्यम से रिकॉर्ड और साझा किया जाना चाहिए, जिनमें मूल हीट/लॉट से संबंधित मटेरियल टेस्ट रिपोर्ट (MTR), ASME सेक्शन IX के अनुसार प्रमाणित वेल्डिंग प्रोसीजर स्पेसिफिकेशन्स (WPS), और RT, UT, MT और PT परिणामों को कवर करने वाली NDT रिपोर्ट शामिल हों। PVEng (प्रेशर वेसल इंजीनियरिंग) के अनुसार, ASME कोड अनुपालन दस्तावेज़ीकरण के लिए इन तीनों प्रकार के रिकॉर्ड की आवश्यकता होती है ताकि ट्रेसिबिलिटी स्थापित की जा सके।.
निरीक्षण रिपोर्ट के आवश्यक तत्वों में निम्नलिखित शामिल हैं:
- पोत की पहचान (क्रम संख्या, राष्ट्रीय बोर्ड संख्या, निर्माता का नामपट्टिका डेटा)
- प्रत्येक परीक्षण स्थल पर दीवार की मोटाई का माप इंच और मिलीमीटर दोनों में किया गया।
- दबाव परीक्षण के परिणाम वास्तविक परीक्षण दबाव को PSI और बार में MAWP के सापेक्ष दर्शाते हैं।
- दोषों, जंग, वेल्ड की स्थिति और सतह की फिनिशिंग के फोटोग्राफिक साक्ष्य
- निरीक्षक के प्रमाण पत्र (एपीआई 510 प्रमाणन संख्या, एएसएनटी योग्यता स्तर)
- लागू कोड के अनुसार उत्तीर्ण/अनुत्तीर्ण निर्धारण सहित दिनांक-मुहर लगे निष्कर्ष।
खरीद इंजीनियरिंग, रखरखाव योजना और अनुपालन टीमों को रिपोर्ट एक साथ वितरित की जानी चाहिए। डिजिटल प्रारूप उन सुविधाओं के लिए तेजी से क्रॉस-साइट साझाकरण की अनुमति देते हैं जो कई अधिकार क्षेत्रों में संचालित होती हैं और जिनके लिए CE मार्किंग, PED अनुरूपता या UKCA दस्तावेज़ीकरण की आवश्यकता होती है।.
भविष्य में रखरखाव और अनुपालन के लिए कौन सा डेटा आवश्यक है?
भविष्य में रखरखाव और अनुपालन के लिए आवश्यक डेटा में संक्षारण दर की गणना, शेष जीवन का अनुमान और आधारभूत मोटाई के मानचित्र शामिल हैं जो पूर्वानुमानित शेड्यूलिंग को सक्षम बनाते हैं। इंजीनियरिंग सुविधाओं में निवारक बनाम सुधारात्मक रखरखाव के रिसर्चगेट लागत-लाभ विश्लेषण के अनुसार, निवारक रखरखाव गतिविधियों की औसत वार्षिक लागत सुधारात्मक रखरखाव की तुलना में 20% कम पाई गई।.
संरक्षित किए जाने वाले महत्वपूर्ण डेटा बिंदुओं में निम्नलिखित शामिल हैं:
- क्रमिक मोटाई मापों से परिकलित संक्षारण दरें (मिमी/वर्ष या मिल्स/वर्ष)
- परिचालन इतिहास: तापमान (°F और °C में), दबाव (PSI और बार में), रासायनिक जोखिम संबंधी रिकॉर्ड
- अनुपालन प्रमाणपत्र: ASME U-स्टैम्प डेटा, PED 2014/68/EU अनुरूपता मूल्यांकन, CE या UKCA चिह्न
- एपीआई 510 या राष्ट्रीय बोर्ड की आवश्यकताओं के अनुसार मरम्मत और परिवर्तन संबंधी रिकॉर्ड
- मापी गई गिरावट के आधार पर अनुशंसित पुनः निरीक्षण अंतराल
यह दस्तावेज़ रिएक्टर की स्थायी अखंडता फ़ाइल का निर्माण करता है। प्रयुक्त बैच रिएक्टरों का मूल्यांकन करने वाली खरीद टीमों के लिए, एक संपूर्ण फ़ाइल अनुपालन जोखिम को कम करती है और प्राप्तकर्ता संयंत्र में कमीशनिंग प्रक्रिया को गति प्रदान करती है।.
इंटरनेशनल प्रोसेस प्लांट्स आपके प्रयुक्त रिएक्टरों के निरीक्षण और खरीद में किस प्रकार सहायता कर सकता है?
इंटरनेशनल प्रोसेस प्लांट्स, यूनिवर्सल ग्लास्टील इक्विपमेंट के माध्यम से ग्लास-लाइन्ड रिएक्टरों के लिए समर्पित मूल्यांकन सेवाओं के साथ, 10,000 से अधिक नए अधिशेष और गुणवत्तापूर्ण प्रयुक्त उपकरणों तक पहुंच प्रदान करके आपके प्रयुक्त रिएक्टर निरीक्षण और खरीद में सहायता कर सकता है।.
यूनिवर्सल ग्लास्टील इक्विपमेंट रिएक्टर मूल्यांकन के लिए कौन-कौन सी विशिष्ट सेवाएं प्रदान करता है?
यूनिवर्सल ग्लास्टील इक्विपमेंट (UGE) ग्लास और ग्लास-लाइन्ड उपकरणों के मूल्यांकन पर केंद्रित विशेष रिएक्टर मूल्यांकन सेवाएं प्रदान करता है, जिसमें स्थिति सत्यापन, कोटिंग अखंडता जांच और अनुपालन दस्तावेज़ समीक्षा शामिल हैं। UGE पुनर्विक्रय से पहले DIN 28063 जैसे मानकों के अनुसार ग्लास-लाइन्ड वेसल्स का निरीक्षण करता है और कोटिंग की मोटाई और सतह की स्थिति की पुष्टि करता है।.
0.5 बार (7.25 पीएसआई) से अधिक अधिकतम अनुमेय दबाव पर संचालित होने वाले रिएक्टरों के लिए, दबाव उपकरण निर्देश (पीडीई) 2014/68/ईयू दबाव उपकरणों के डिजाइन, निर्माण और प्रलेखन के अनुरूपता मूल्यांकन को नियंत्रित करता है। इंटरनेशनल प्रोसेस प्लांट्स दक्षिण कैरोलिना (अमेरिका), जर्मनी और यूनाइटेड किंगडम में स्थित गोदामों में इन्वेंट्री बनाए रखता है, जिससे पीईडी, सीई मार्किंग और यूकेसीए मार्किंग आवश्यकताओं के विरुद्ध क्षेत्रीय अनुपालन सत्यापन संभव हो पाता है।.
Procurement engineers benefit from this separation of expertise: UGE handles glass and glass-lined reactor assessment, while Gale Process Solutions (GPS) focuses on new alloy equipment. International Process Plants currently available batch reactors undergo assessment before listing.
हमने प्रयुक्त रिएक्टर निरीक्षण चेकलिस्ट के बारे में जिन मुख्य बिंदुओं पर चर्चा की, वे क्या हैं?
इस लेख में प्रयुक्त रिएक्टर निरीक्षण चेकलिस्ट के बारे में मुख्य बातें इस प्रकार हैं:
- दृश्य निरीक्षण, जिसमें बोरोस्कोप जैसी दूरस्थ विधियाँ शामिल हैं, किसी भी रिएक्टर मूल्यांकन का आधार बनता है।.
- एजिटेटर, बैफल और सीलिंग सतह जैसे आंतरिक घटकों को तनाव संक्षारण दरार और यांत्रिक घिसाव के लिए लक्षित मूल्यांकन की आवश्यकता होती है।.
- दबाव और रिसाव परीक्षण ASME सेक्शन VIII की आवश्यकताओं के अनुसार होना चाहिए, जिसमें हाइड्रोस्टैटिक परीक्षण दबाव MAWP का कम से कम 1.3 गुना होना चाहिए।.
- लिक्विड पेनिट्रेंट टेस्टिंग जैसी एनडीटी विधियां सतह पर मौजूद उन दोषों का पता लगाती हैं जिन्हें केवल दृश्य निरीक्षण से नहीं पहचाना जा सकता है।.
- सामग्री परीक्षण रिपोर्ट, वेल्डिंग प्रक्रिया विनिर्देश और राष्ट्रीय बोर्ड शीट सहित सभी दस्तावेजों की ट्रेसबिलिटी की पुष्टि की जानी चाहिए।.
- एपीआई 510 प्रमाणन और एएसएनटी प्रमाण पत्र जैसी निरीक्षक योग्यताएं दबाव पोत मूल्यांकन के लिए सक्षमता को प्रमाणित करती हैं।.
- अनुपालन मानक क्षेत्राधिकार के अनुसार भिन्न होते हैं; स्थापना स्थान के आधार पर PED, CE मार्किंग, UKCA मार्किंग और ASME सेक्शन VIII सभी लागू होते हैं।.
इंटरनेशनल प्रोसेस प्लांट्स, जिसके पास 46 वर्षों से अधिक का अनुभव और 15 देशों में परिचालन है, खरीद इंजीनियरों को गुणवत्तापूर्ण प्रयुक्त बैच रिएक्टरों के लिए एक ही स्रोत प्रदान करता है, जिनका बिक्री से पहले दस्तावेजी मूल्यांकन किया गया है।.


 HI
 EN
 ES
 FR
 PL
 DE
 AR
 UR
 NL
 TR
 IT
 UK
 RU
 JA
 PT
 ZH